在冲压件加工领域,开裂堪称棘手的质量“拦路虎”,轻则导致产品报废,重则延误交付、增加成本。一旦冲压件出现开裂,别盲目调整设备,先聚焦这3个核心排查点,往往能快速定位根源,高效解决问题。
第一点:模具设计与状态,开裂的“先天诱因”
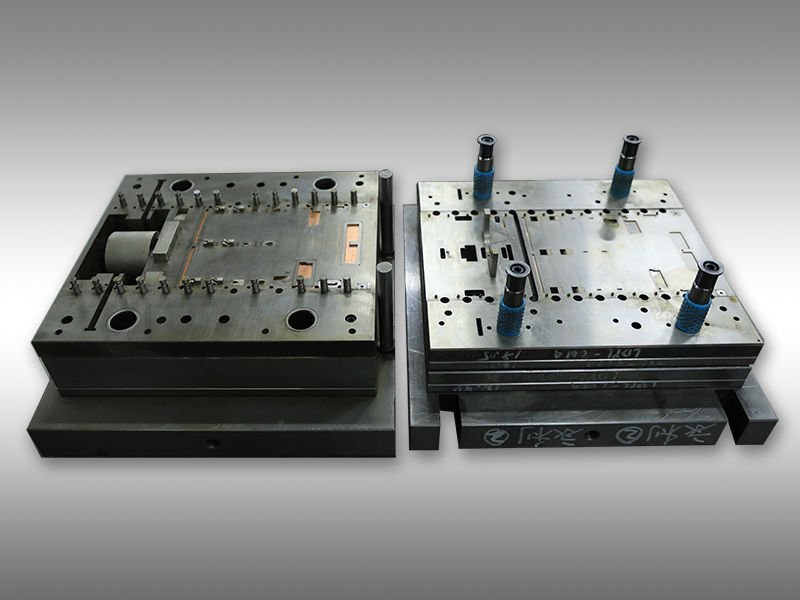
模具是冲压件成型的核心,其设计与状态直接决定开裂概率。若模具的圆角半径过小,材料在冲压时应力会集中在尖角处,无法顺畅流动,极易产生开裂。此外,模具长期使用后,表面出现磨损、崩刃,或凸凹模间隙不均,都会让材料受力失衡,在成型过程中出现裂纹。
因此,当冲压件开裂,优先检查模具:核对圆角设计是否符合材料特性,用专业工具检测模具表面平整度与间隙精度,及时修复磨损部位、调整间隙,从源头规避开裂风险。
第二点:原材料性能,开裂的“内在根基”
原材料质量是冲压件抗裂的基础,若材料本身存在缺陷,开裂几乎不可避免。比如,材料厚度不均,冲压时薄厚区域受力差异大,薄区易被拉裂;材料硬度过高、延展性不足,无法承受冲压时的拉伸变形,必然出现开裂;若材料表面有划痕、夹杂,这些缺陷会成为应力集中点,在冲压过程中迅速扩展为裂纹。
排查时,需严格检验原材料:核查厚度公差是否符合标准,检测材料硬度与延伸率是否匹配冲压工艺,清理材料表面缺陷,确保原材料性能满足加工需求,筑牢防开裂的根基。
第三点:冲压工艺参数,开裂的“操作关键”
即便模具与材料达标,工艺参数设置不当,也会直接引发开裂。压力过大,材料会被过度挤压,超出其承受极限;冲压速度过快,材料来不及均匀变形,应力瞬间爆发;润滑不足,材料与模具间摩擦力增大,阻碍材料流动,同样会导致开裂。
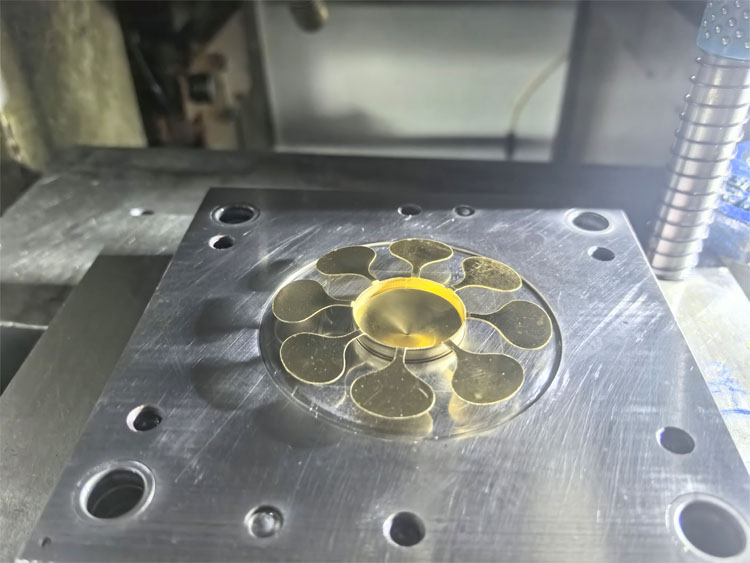
遇到开裂问题,需精准调整工艺参数:根据材料特性与产品结构,合理设定压力值,控制冲压速度在材料可承受范围,同时保证润滑充分,让材料在顺畅的变形环境中完成冲压,避免因操作不当导致开裂。
冲压件加工出现开裂,无需慌乱,紧盯模具设计、原材料性能、冲压工艺参数这3点,逐一排查、精准施策,就能快速化解开裂难题,保障生产效率与产品质量,为加工环节筑牢质量防线。