在精密制造领域,磨床与CNC精铣是保障工件品质的核心工艺,二者在精度与表面质量的表现上,有着清晰的边界与互补特性,精准把握其区别,才能为生产匹配最优方案。
从精度维度看,磨床与CNC精铣的差距尤为显著。磨床依靠高速旋转的砂轮对工件进行微量切削,加工时切削量极小,且设备刚性与稳定性极高,能将工件尺寸公差控制在微米级,满足高精度零件的严苛要求。而CNC精铣依托数控系统驱动刀具切削,虽精度远超普通铣削,但受限于刀具刚性与切削力波动,尺寸公差通常在0.01-0.05毫米,更适合中等精度需求的场景。
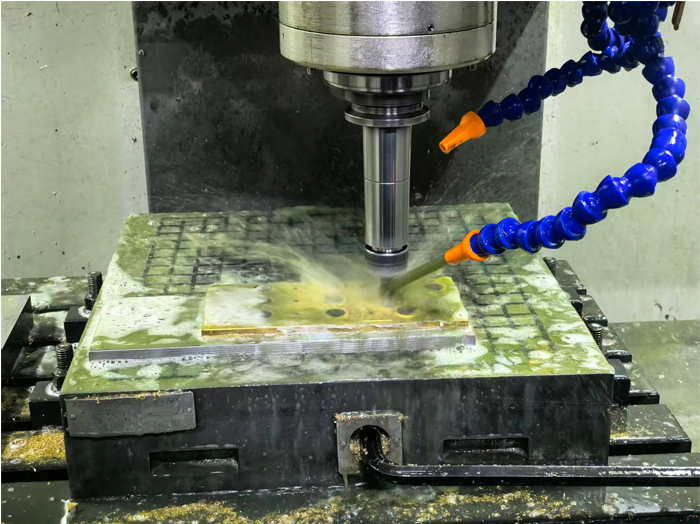
在表面质量的呈现上,磨床与CNC精铣同样各有侧重。磨床加工后,工件表面粗糙度可低至Ra0.8μm以下,砂轮的微切削让表面纹理细腻均匀,几乎无需后续抛光处理,常用于对表面光洁度要求极高的精密部件。CNC精铣的表面质量则取决于刀具精度与切削参数,优质精铣能达到Ra1.6μm左右,表面会留有细微的刀纹,若需更高光洁度,还需额外进行研磨、抛光等工序。
磨床与CNC精铣的精度与表面区别,本质上源于加工原理的差异。磨床以磨料切削为核心,更适合处理高硬度材料和微小余量加工,在精度和表面光洁度上优势突出;CNC精铣以刀具切削为基础,加工效率更高,能兼顾复杂形状加工,在精度和表面质量的平衡中更具灵活性。
实际生产中,选择磨床还是CNC精铣,需紧扣精度与表面的核心需求。追求极致精度和超光滑表面,磨床是不二之选;若需兼顾效率与中等精度、表面质量,CNC精铣则更具性价比。明晰磨床与CNC精铣在精度与表面的区别,才能让两种工艺各展所长,为精密制造筑牢品质根基。