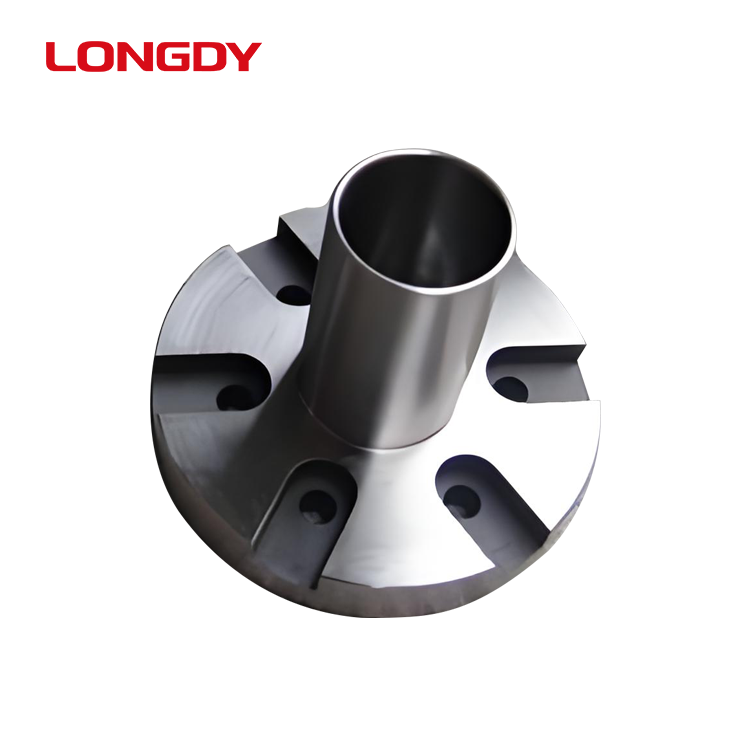
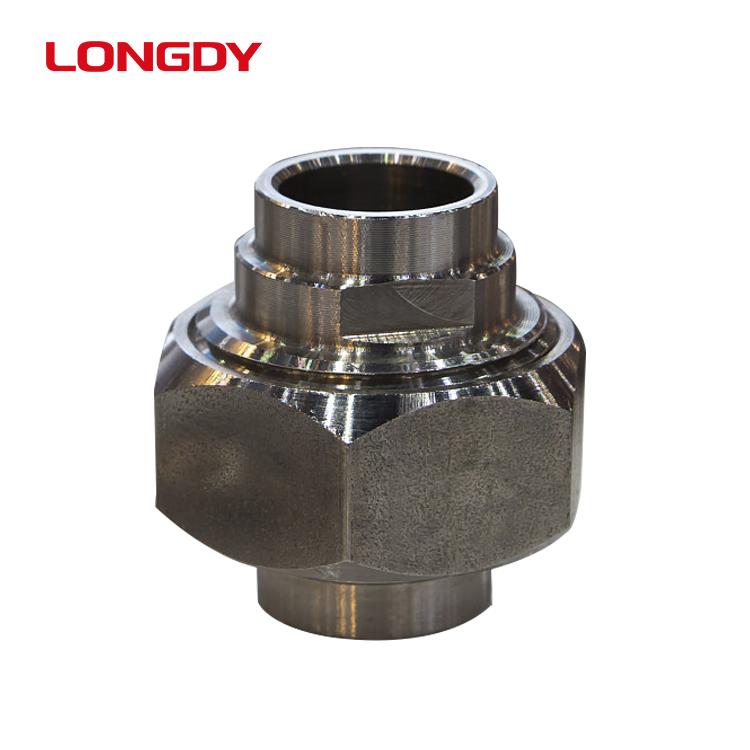
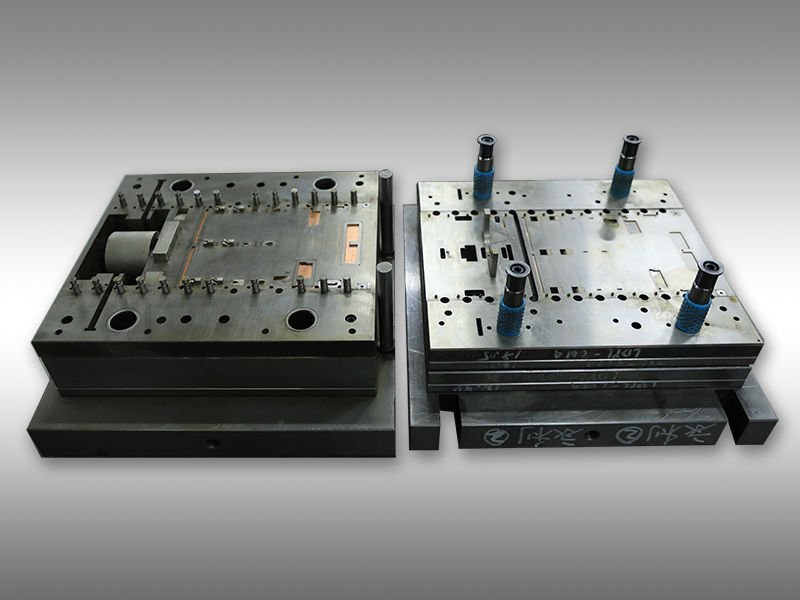
在精密制造领域,精密件加工的核心指标,直接决定设备运行的稳定性与精度上限,而同轴度0.008mm的严苛标准,更是衡量加工实力的关键门槛。要实现这一高精度目标,需从工艺全流程精准把控,掌握实战核心技巧。
设备精度是达标的首要前提。精密件加工对机床稳定性要求极高,需选用主轴径向跳动≤0.002mm的高精度加工中心,搭配激光干涉仪定期校准,消除设备自身误差。同时,工装夹具必须适配工件特性,采用弹性定心夹具减少装夹变形,确保工件在加工中定位稳固,从源头保障同轴度基础。
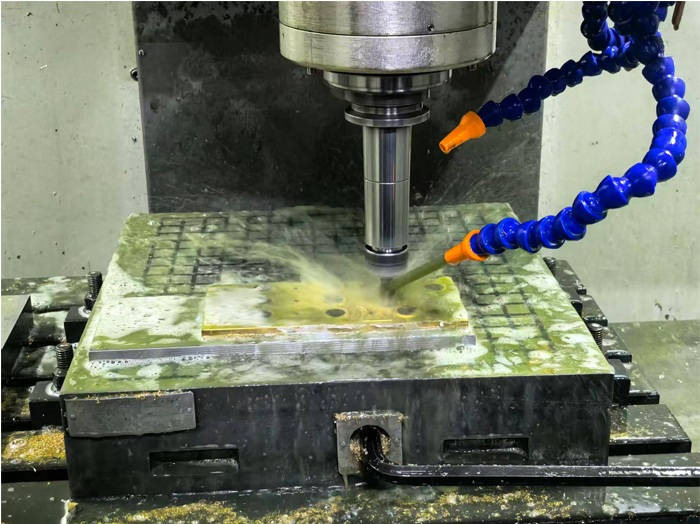
刀具与切削参数的匹配是核心环节。加工时需选用高刚性硬质合金刀具,刃口经精密研磨,减少切削振动对精度的影响。针对不同材质,精准调控切削参数:加工铝合金时,转速控制在8000-10000r/min,进给量保持0.05mm/r;加工不锈钢时,适当降低转速,加大冷却液流量,避免切削热导致工件变形,为同轴度0.008mm筑牢保障。
过程监测与误差补偿是关键防线。加工中需每30分钟用三坐标测量仪检测一次同轴度,实时掌握数据变化。一旦发现偏差,立即通过机床数控系统进行误差补偿,微调刀具路径。对长轴类精密件,采用分段加工、多次装夹的方式,逐步修正同轴度误差,避免累积偏差超标。
人员操作规范是精度保障的底线。操作人员需严格遵循标准化流程,装夹工件时反复校准基准面,加工前核对刀具补偿参数,确保每一步操作都符合精密件加工要求。同时,定期开展技能培训,提升人员对同轴度0.008mm标准的把控能力,让实战技巧落地见效。
精密件加工实现同轴度0.008mm,并非单一环节的突破,而是设备、工艺、监测与人员协同发力的结果。唯有将每个细节做到极致,才能在精密制造赛道中,以高精度赢得核心竞争力。