不锈钢冲压加工易毛刺是金属制造企业常面临的共性问题,它不仅影响成品外观精度,还可能埋下装配隐患,究竟如何解决这一行业痛点?我们可以从成因与解决方案两方面深度拆解。
从工艺根源来看,不锈钢冲压加工易毛刺的核心诱因集中在四点:其一,模具设计缺陷,冲头与凹模间隙过大时,不锈钢在剪切过程中会发生塑性变形,边缘被拉扯形成不规则毛刺;其二,材料特性影响,不锈钢硬度高、韧性强,冲压时易产生碎屑堆积,进一步加剧毛刺问题;其三,设备参数不当,冲压速度过快或压力不足,无法实现材料的平整分离;其四,模具磨损,长期使用后刃口变钝,无法精准剪切材料。这些因素共同导致不锈钢冲压加工易毛刺成为行业难题。
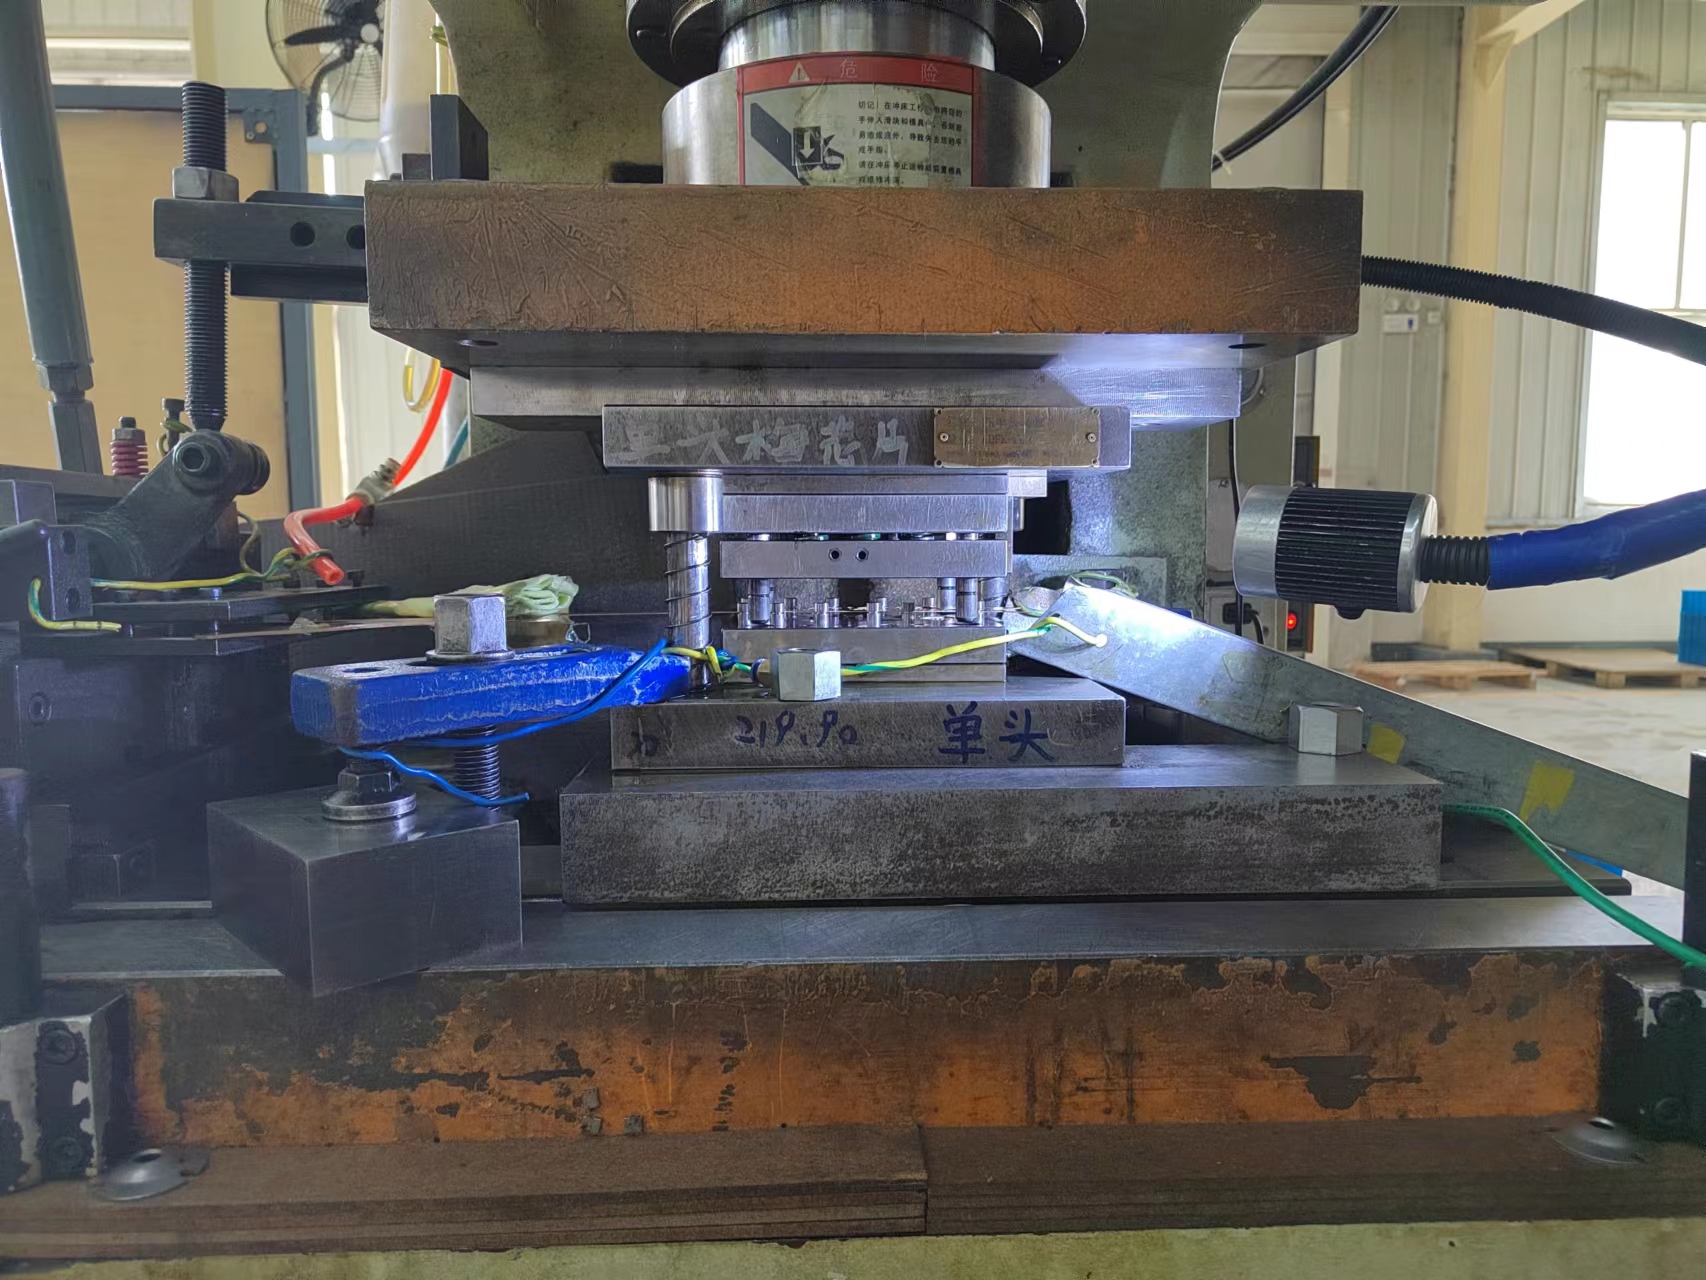
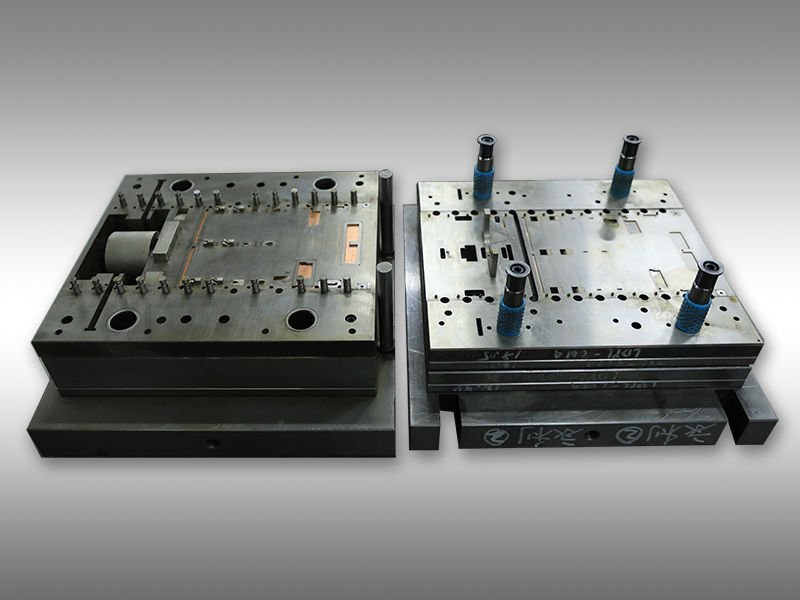
针对不锈钢冲压加工易毛刺问题,可从三方面优化解决。在模具层面,需根据不锈钢材质调整间隙,304、316等不同型号材料的间隙偏差需控制在合理范围,同时选用硬质合金材质的刃口,提升耐磨性;在工艺层面,引入精密级进模搭配高速冲床,将冲压速度控制在合理区间,减少材料变形;在后处理层面,可采用振动研磨、电解抛光等工艺,在不损伤工件的前提下去除毛刺,进一步保障成品质量。
对于制造企业而言,解决不锈钢冲压加工易毛刺并非单一环节的调整,而是需要从材料选型、模具设计、设备调控到后处理形成完整闭环。只有精准把控每个环节,才能从根本上减少毛刺产生,提升不锈钢冲压件的品质,让加工生产更高效、更稳定,也为企业在金属加工领域筑牢竞争力基础。