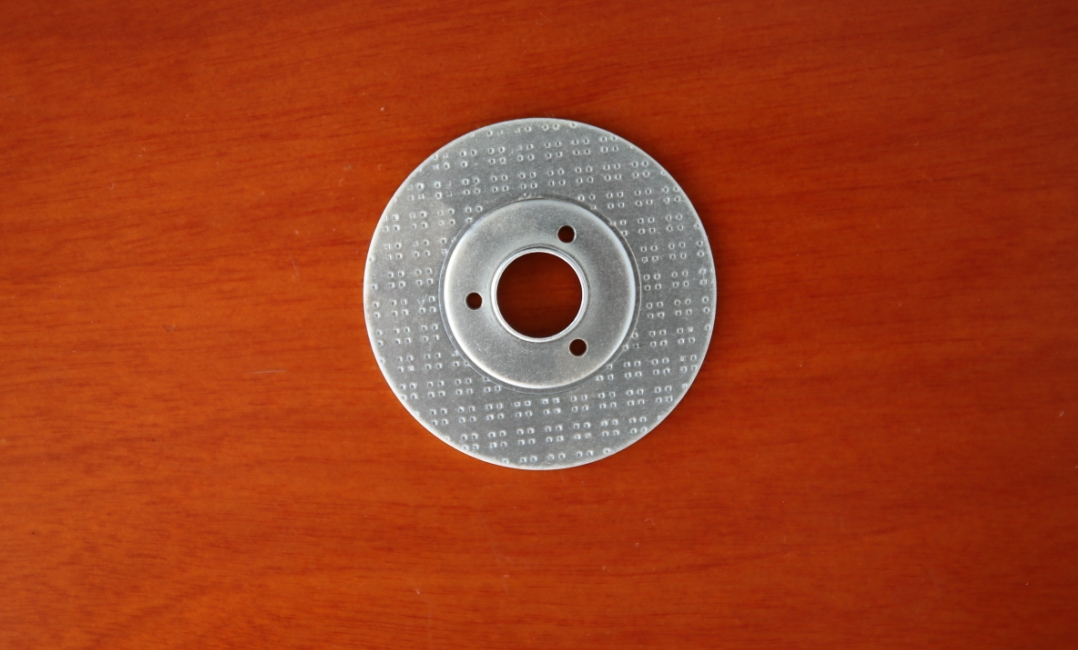
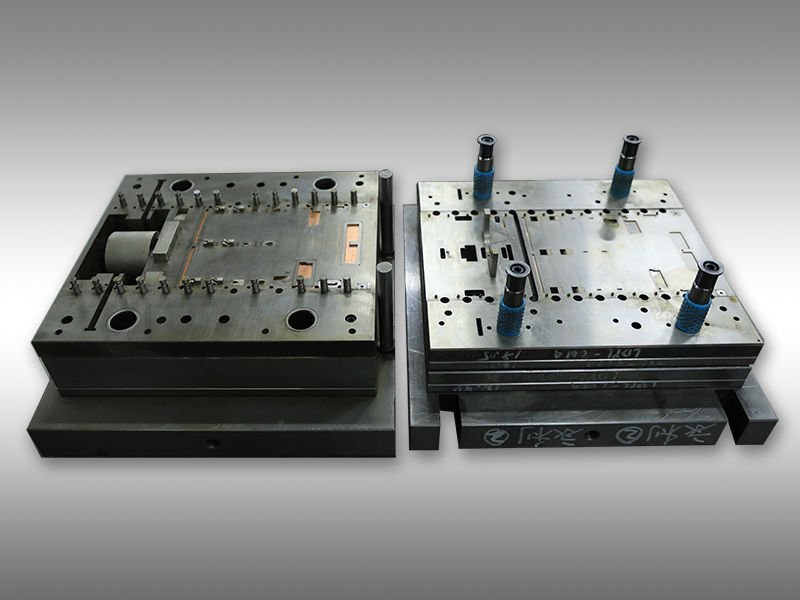
不少冲压加工车间都碰到过这类僵局:冲压件毛刺反复修模,换打磨工具、调整刃口烧焊预留量都试了,毛刺却反复出现,既浪费人力又拉高不良率。
多数修模无效的核心根源,是冲裁间隙没匹配板材特性。很多人默认间隙只和模具设计有关,却忽略了不同板材的材质、厚度、热处理状态都会影响冲裁受力,固定标准间隙很容易失效。
一、冲裁间隙不匹配是毛刺反复的核心诱因
当间隙过大时,材料剪切面会受拉应力产生撕裂带,毛刺又厚又硬,哪怕暂时打磨平整,下批次冲压很快复发;若是间隙过小,板料与刃口摩擦力剧增,快速损耗刃口也会让间隙偏离合理区间,毛刺同样无法根治。
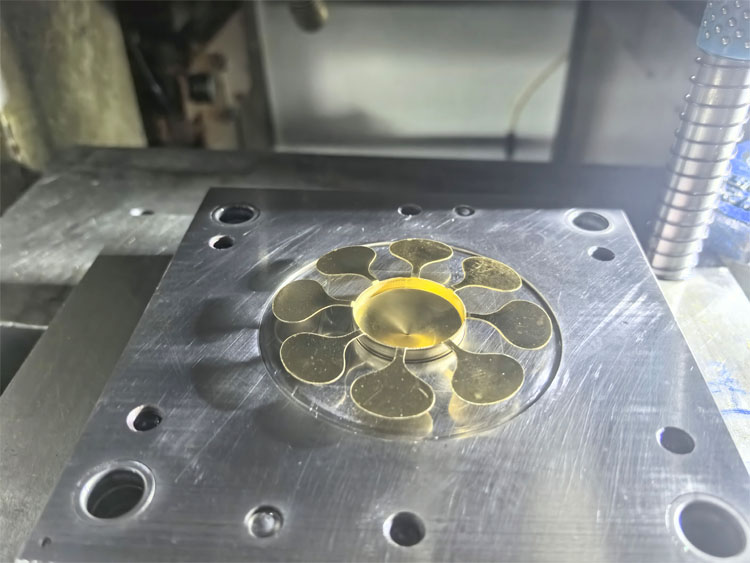
二、按板材特性调整间隙才是正确的修模方向
面对高强度钢材与铝合金等不同板材,冲裁间隙需要针对性调整:软质铝合金等延展性较好的板材,可适当放大间隙补偿回弹;薄板冲压需缩小间隙避免塌边;厚板冲压则要预留足够的变形余量。
修模时可先用同批次板材试模,根据毛刺形态微调间隙。只要找对冲裁间隙与板材的匹配逻辑,就能从根本上解决冲压件毛刺反复修模无效的问题,显著降低钣金加工的不良率。