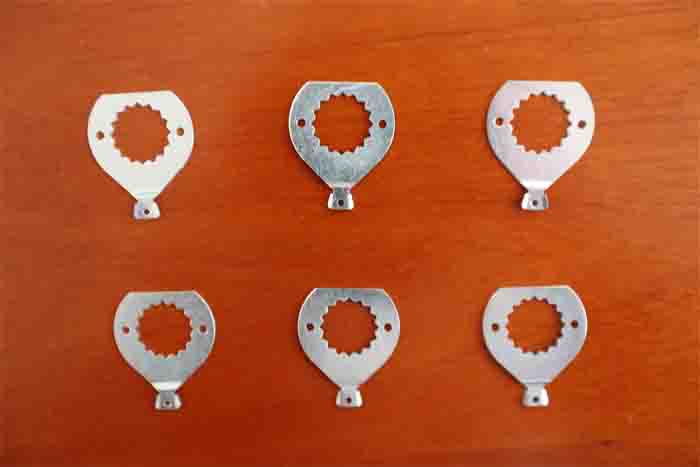
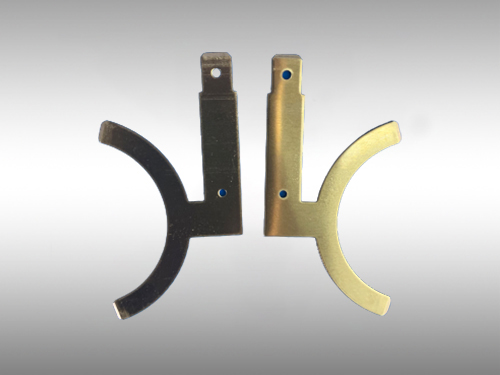
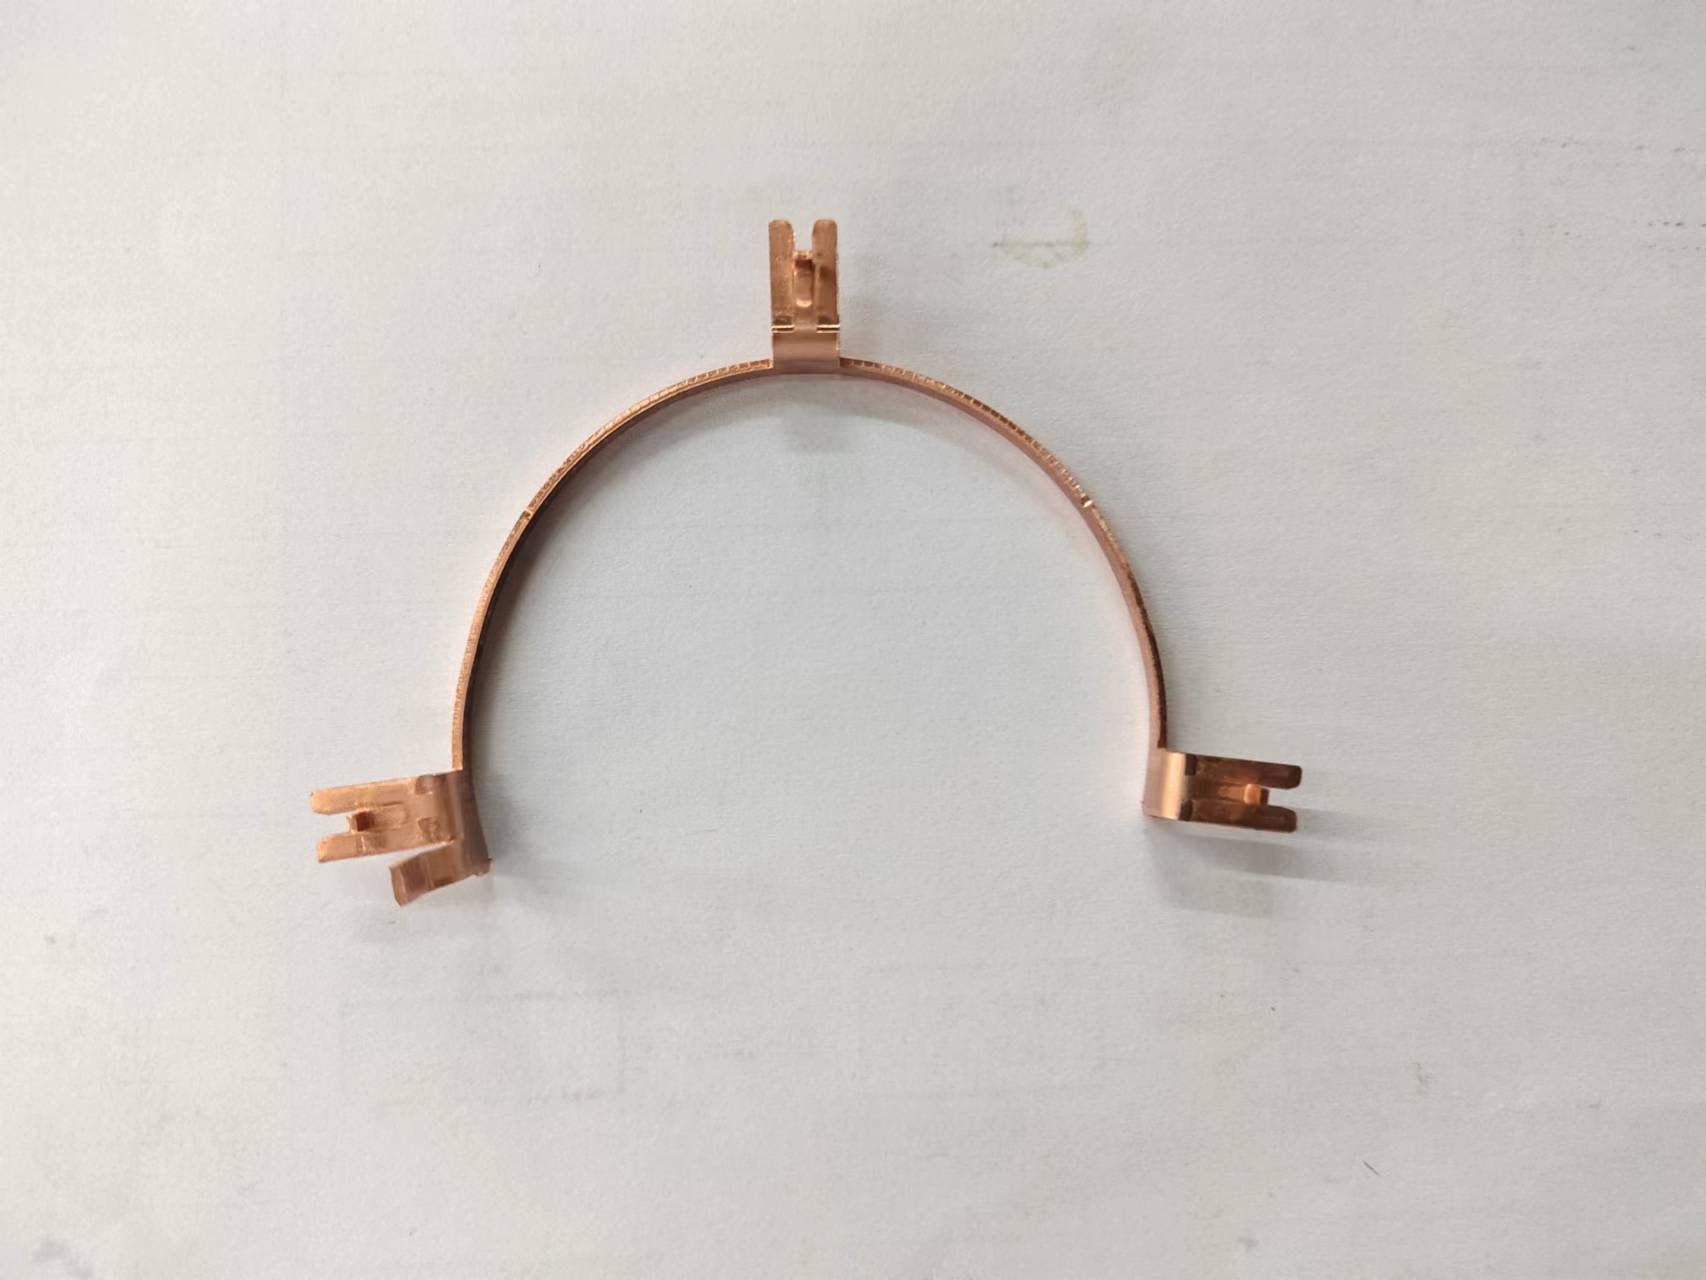
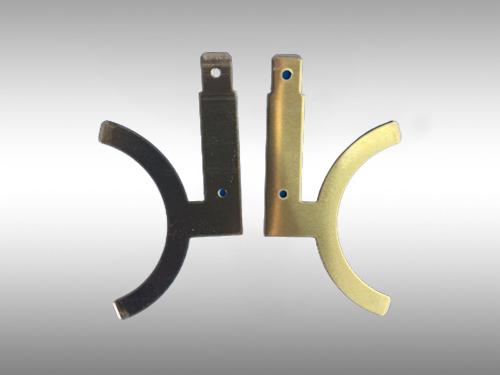
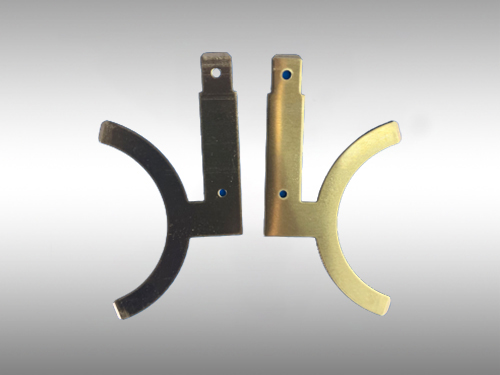
不少车企或零部件配套商在汽配件冲压加工后,常遭遇装配不匹配的问题:冲压出的挡块无法嵌入安装槽,或冲压螺柱与孔位偏移、无法对接,轻则需要重新打磨返工,重则整批报废,单次损失可达数万元。那么,汽配件冲压加工后装不上究竟是什么原因?又该如何系统性解决?
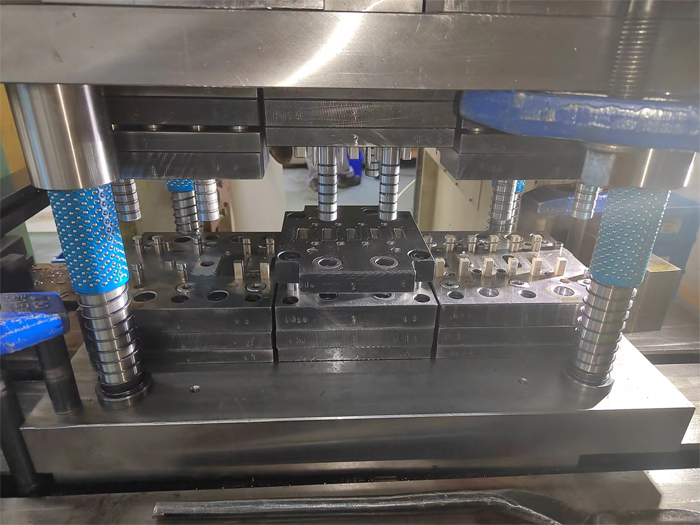
首先是冲压模具的精度偏移。模具定位销磨损或定位板松动,会导致成型后的汽配件冲压加工位置出现0.1毫米开外的偏差,在要求严苛的汽车装配中足以引发装配故障。曾有厂家生产底盘冲压支架时,因模具定位磨损,供方批量交付的冲压件七成装不上,更换高精度定位组件后才恢复正常。
其次是材质性能不达标。部分采购方为降本选用劣质冲压板材,冲压成型后反弹量远超公差范围,这也是引发汽配件冲压加工后装不上的常见诱因。此外,未充分考虑热胀冷缩或冲压应力释放导致的尺寸变化,也会让配件在实际装配时难以契合。
要系统性规避此类问题,建议优先选择具备完善品控体系的加工商。优质的汽配件冲压加工服务商,不仅会定期校准冲压模具精度,采用高硬度定位组件,从源头控制偏差,还会根据实际装配工况选用适配的冲压材质,充分预判成型反弹量与应力变化,提前在模具设计阶段预留补偿余量,以确保每个汽配件冲压加工后的尺寸精准匹配。
汽配件冲压加工后装不上,看似是小问题,实则牵连着交付周期与质量口碑。企业应从材质选型到冲压制造全程把控,选对专业供应商,才能有效降低装配失误率,提升生产效能。