想要实现铝件高光加工一次成型,光洁度稳定可控,是困扰不少机加从业者的核心难题。很多车间打磨频繁返工,本质上是铝件高光加工的两大核心要素——刀具选配与切削液适配没有形成匹配方案。下面这份核心干货,值得一线师傅收藏。
在铝件高光加工中,刀具是决定光洁度的基础。优先选用单晶金刚石(PCD)或涂层硬质合金刀具。PCD刀具刃口锋利且耐磨,能避免传统刀具因积屑瘤造成的表面划伤;涂层硬质合金则适用于小批量加工,性价比更高。操作时需将刃口打磨至镜面级,前角设为8°-12°,并保证足够的排屑空间,这是铝件高光加工达标的前提条件。
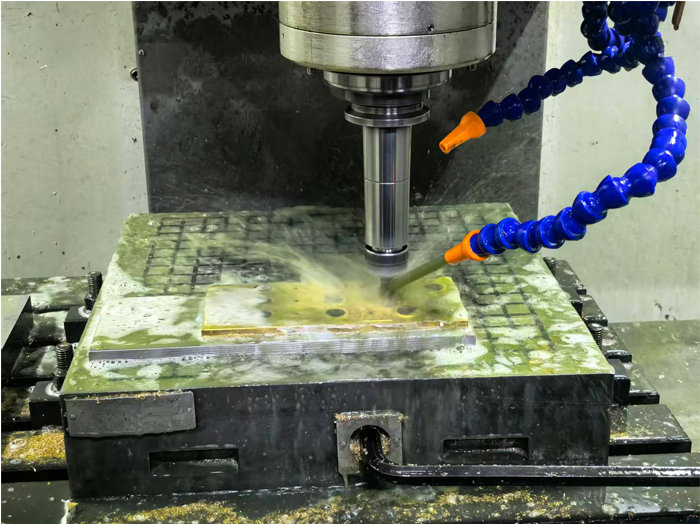
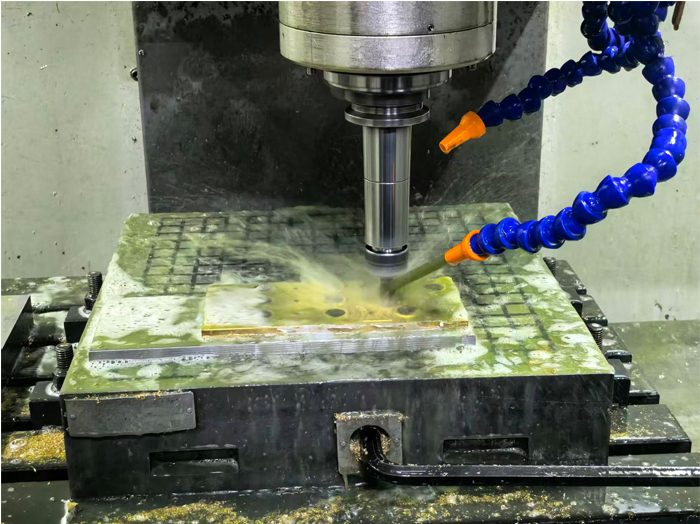
而切削液则是铝件高光加工的关键防线。铝件导热性虽高,但高光切削热量易积聚,若润滑不足会加剧刀具磨损。因此,必须搭配润滑性能优异的半合成或专用乳化切削液。该切削液需保持良好的冷却性,以防热变形。具有良好润滑性的切削液能在刀具与工件间形成保护膜,从根源避免粘刀,对于铝件高光加工至关重要。
在科学的铝件高光加工工艺中,刀具与切削液的兼顾搭配是光洁度一次成型的核心。若选了好刀具却用错切削液,刀具寿命会大幅缩短,加工面极易出现振纹,增加返工成本;若切削液选对但刀具钝化未换,也会因阻力造成烧伤。只有两者紧密咬合,才能最大程度降低表面粗糙度(Ra≤0.4),落实铝件高光加工的各项要求。
此外,加工环境的清洁度也是铝件高光加工不可忽视的细节。加工前需彻底清理工件表面油污,加工中应定期监测切削液浓度维持在8%-10%,以免影响效果。综上所诉,掌握精准的铝件高光加工刀具与切削液搭配方案,就能大幅提高光洁度达标率,从而真正实现一次成型,有效提升加工的整体效率。