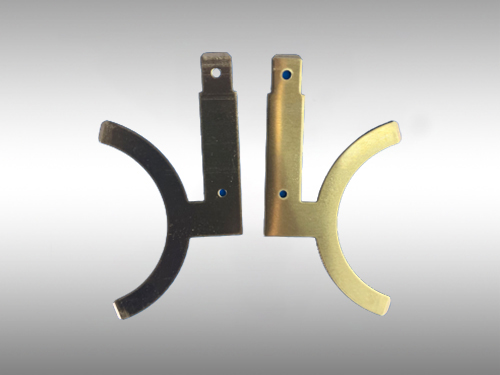
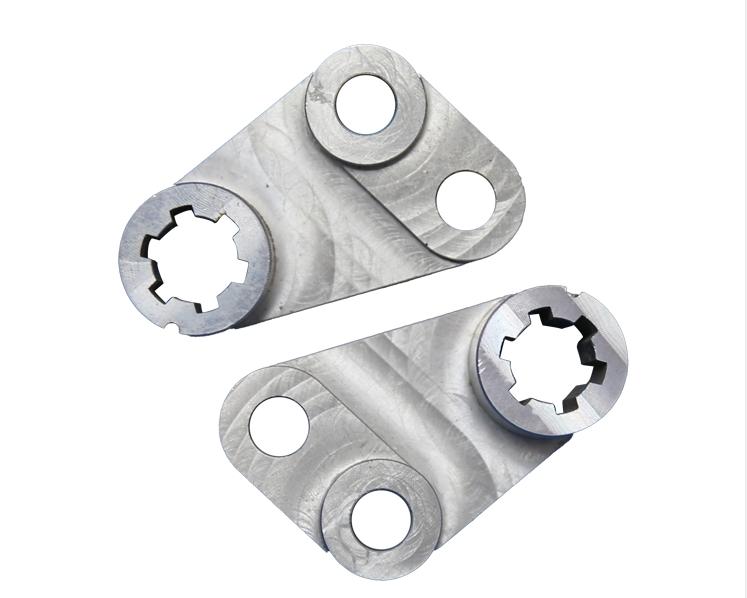
在生产一线,不少本要报废的旧冲压模往往因局部磨损、型腔精度下降被判定“使命终结”,但科学改造修复却能让它们“返老还童”,为企业降本增效开辟新路径。本要报废的旧冲压模如何重获新生?改造修复的关键与量产表现,值得制造企业细细琢磨。
精准诊断让改造有的放矢
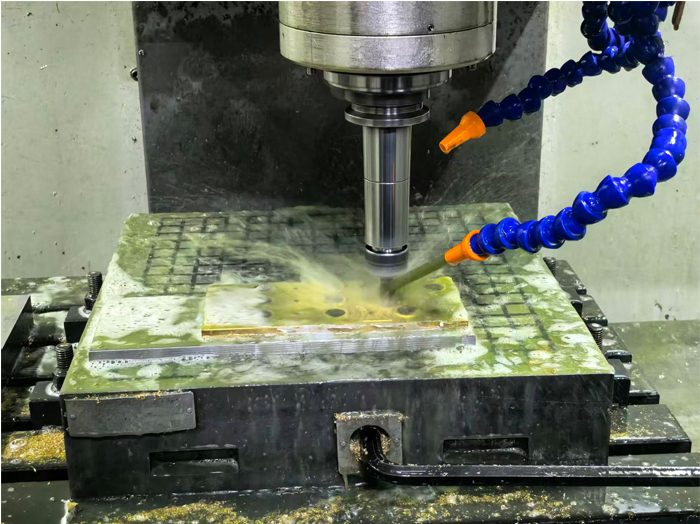
典型如某汽车零部件厂的旧冲压模,曾因长期冲压作业导致凸模尺寸偏移、模座出现裂纹,按常规流程已到报废节点。技术团队经拆解检测后发现:核心结构无明显变形,仅磨损部位可通过堆焊补强、数控精磨恢复精度。这种“保留主体、精准修复”的思路,让本要报废的旧冲压模有了重生可能,避免了“一废了之”的资源浪费。
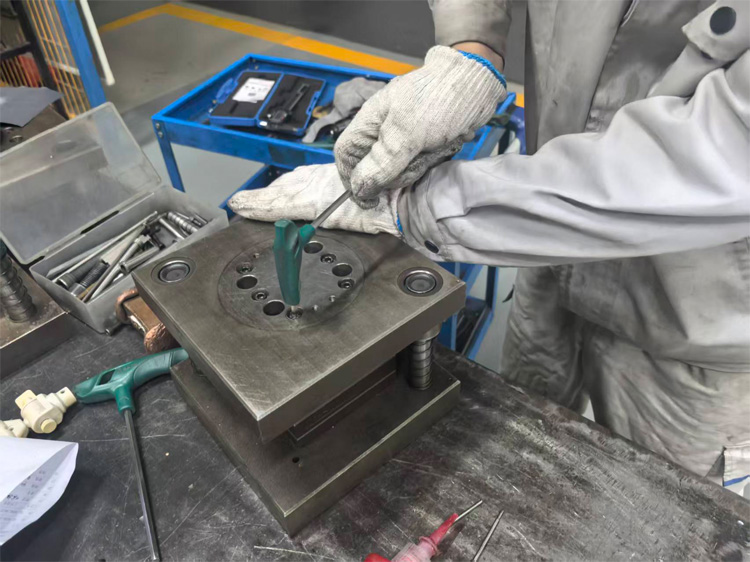
匠心修复保障量产效能
改造方案落地时,技术人员在易损部位增加了耐磨涂层,并将导向机构升级为高精度直线导轨,既解决了原模具的固有缺陷,又适度提升了适配性。修复后的旧冲压模投入量产后表现亮眼:不仅能稳定加工满足公差要求的零部件,良率也提升至96%,连续量产半年无重大故障,其产出效率与新品模具差距不足5%,而改造成本仅为新模具采购价的20%。
降本增效诠释改造价值
对制造企业而言,本要报废的旧冲压模通过修复再利用,可快速缓解产线压力,避免因新模具研发周期长导致的停产损失。这不仅是技术层面的突破,更是成本管控的巧思——在本要报废的旧冲压模中挖掘剩余价值,既践行了降本增效的发展理念,也为制造业优化资源配置提供了可借鉴的范例。其半年的稳定量产,恰是科学修复与专业维护成效的最佳印证。