在冲压生产中,毛刺问题一直是影响产品良率与成本控制的核心痛点。毛刺不仅降低冲压件的尺寸精度与表面质量,还需额外配套去毛刺工序,耗费人力、设备与时间成本,让不少企业面临“合格率上不去、成本降不下来”的双重难题。想要真正解决冲压毛刺,无需复杂操作,掌握以下3招搞定冲压毛刺,不用额外去毛刺工序节省成本,让生产更高效、成本更可控。
第一招:精准优化模具设计,从源头阻断毛刺产生
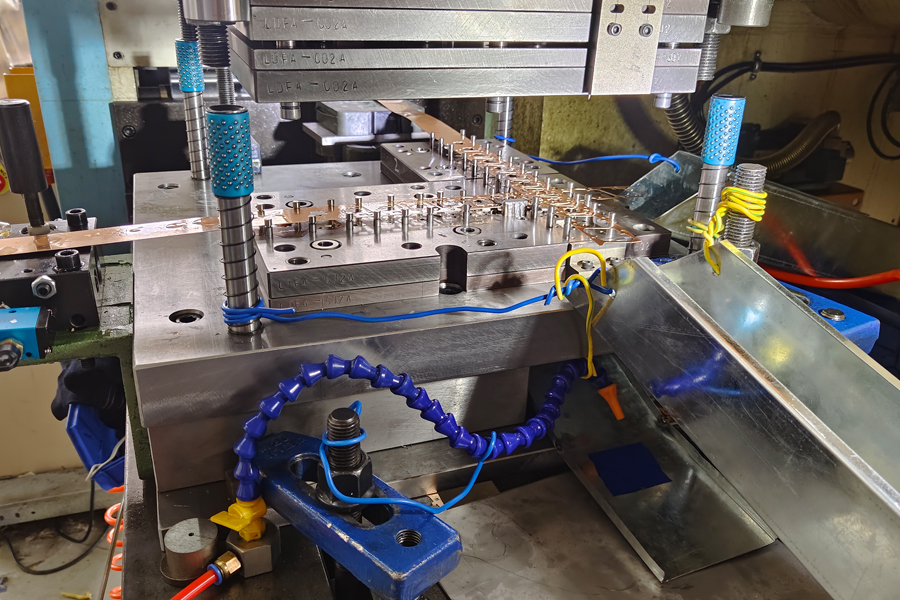
冲压毛刺的根源,往往藏在模具设计的细节里。首先要合理设置冲裁间隙,根据冲压件材质、厚度进行精准调试,间隙过大易导致材料拉伸变形产生毛刺,过小则会加剧模具磨损,3招搞定冲压毛刺,不用额外去毛刺工序节省成本的关键,就是让冲裁间隙始终处于最佳区间,从源头减少毛刺生成;其次要优化刃口设计,对刃口进行倒角或圆角处理,降低冲裁时的应力集中,避免材料撕裂形成毛刺,让模具在冲压过程中更平稳,从设计端解决毛刺问题。
第二招:严格把控冲压参数,把控生产核心环节
模具设计到位后,冲压参数的精准控制是避免毛刺的关键一步。要严格控制冲压压力、冲压速度与进给量,根据产品规格与材料特性精准设定参数,避免压力过大导致模具刃口受损、材料过度挤压,或速度过快引发冲压过程不稳定,3招搞定冲压毛刺,不用额外去毛刺工序节省成本,需要让冲压参数与生产需求高度匹配,保障每一次冲压都能稳定成型,从而减少毛刺出现的概率,无需后续二次处理。
第三招:做好材料预处理与模具维护,筑牢品质基础
材料状态与模具状态,同样影响冲压毛刺的多少。冲压前需对材料进行平整处理,消除板材的内应力与弯曲变形,避免因材料不平整导致冲裁时受力不均产生毛刺;同时要定期对模具进行清洁、润滑与刃口修磨,及时清除模具上的废料与杂质,保持刃口锋利度,3招搞定冲压毛刺,不用额外去毛刺工序节省成本,离不开对材料与模具的精细化管理,让生产全程处于受控状态。
3招搞定冲压毛刺,不用额外去毛刺工序节省成本,核心在于从源头、过程、基础三个维度精准发力,将毛刺问题在生产环节有效解决。通过这3招,企业不仅能省去后续去毛刺工序的成本支出,还能提升冲压件整体品质,让冲压生产更高效、更具性价比,真正实现降本增效的目标。