在深孔加工领域,振刀问题堪称“效率杀手”,轻则让工件表面布满振纹,重则直接报废刀具,拖慢生产节奏。不少操作人员面对深孔加工振刀,反复调整却收效甚微,今天就结合老师傅多年实战经验,拆解深孔加工振刀的解决核心。
深孔加工振刀的根源,首要在于工艺系统刚性不足。深孔加工时刀具悬伸长,机床主轴、刀柄与刀具的连接间隙,都会放大振动。老师傅指出,解决深孔加工振刀,第一步要夯实刚性基础:优先选用短悬伸的专用深孔刀具,搭配高精度液压刀柄或热胀刀柄,减少连接松动;同时调整切削参数,降低转速、减小进给量,避开机床共振区间,从源头抑制振动产生。
刀具状态是影响深孔加工振刀的另一关键。刀具磨损后,切削力会变得不均匀,极易诱发振刀。老师傅的经验是,加工前务必检查刀具刃口,确保刃口锋利且对称,避免因刃口偏差导致切削受力失衡;若加工中出现振刀,及时停机观察刀具磨损情况,及时更换或修磨刀具,不让磨损刀具成为振刀的导火索。
工装与工件装夹的稳固性,也直接关系深孔加工振刀能否解决。深孔加工时,工件若装夹不牢,振动会成倍放大。老师傅建议,装夹工件时采用多点支撑、均匀夹紧的方式,确保工件与工作台贴合紧密,避免悬空部位因切削力产生晃动;对于细长类工件,还需加装辅助支撑,减少加工过程中的变形与振动,为稳定加工筑牢基础。
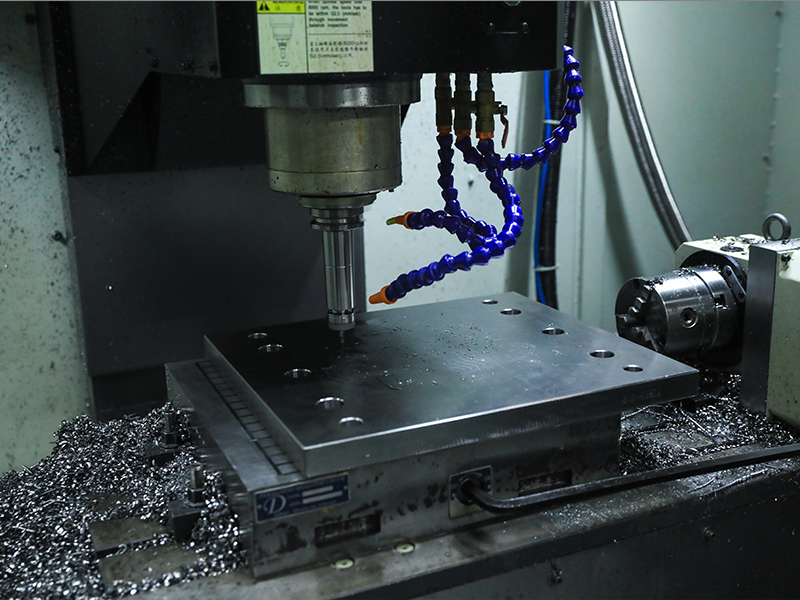
此外,机床维护不可忽视。机床主轴轴承间隙过大、导轨磨损,都会加剧深孔加工振刀。老师傅强调,定期对机床进行精度校准,检查主轴跳动、导轨直线度,及时修复磨损部件,保持机床运行稳定,才能从设备层面为解决深孔加工振刀提供保障。
深孔加工振刀并非无解难题,只要抓住刚性提升、刀具管控、装夹稳固、设备维护这四大核心,就能精准破解振刀困境,让深孔加工更高效、更稳定。