在精密冲压制造领域,冲压回弹始终是制约产品精度的关键难题。材料弹性变形引发的回弹,轻则让零件尺寸偏离公差,重则导致整批产品报废,严重影响生产效率与成本。想要破解这一困境,精准掌握冲压回弹的控制方法,才是提升冲压质量的核心关键。
从工艺参数优化入手,是控制冲压回弹的首要抓手。冲压过程中,压力、模具间隙等参数的细微偏差,都会放大回弹效应。技术人员需结合材料特性,精准校准压力数值,确保材料在塑性变形阶段充分受力,减少弹性回复空间;同时调整模具间隙,让材料在冲压时受力均匀,从源头降低回弹风险,这是控制冲压回弹的基础保障。
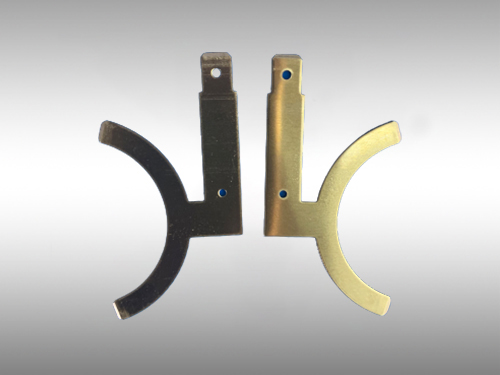
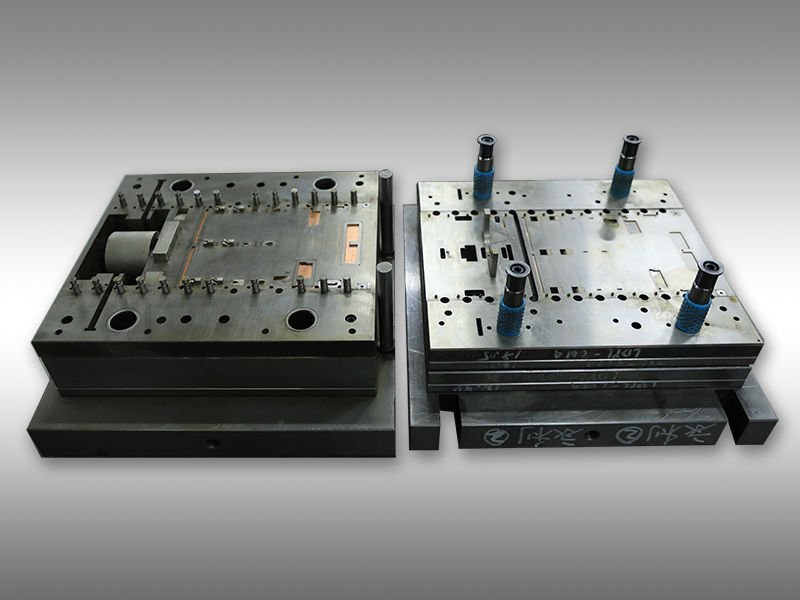
模具设计的科学性,更是控制冲压回弹的核心支撑。优质的模具结构能主动抵消回弹趋势,比如在模具型面融入预补偿设计,根据材料回弹规律提前修正曲面弧度,让零件成型后自然贴合设计标准。针对回弹敏感的材料,还可在模具中增设弹性压料装置,通过持续施压抑制材料弹性回复,这种针对性设计,让冲压回弹的控制更精准高效。
此外,材料选型与后续处理的协同发力,能进一步强化回弹控制效果。优先选用弹性模量高、屈服强度稳定的材料,从源头降低回弹潜力;对成型后的零件进行时效处理,通过稳定材料内部组织,减少后续使用中的回弹变形。将材料把控与工艺优化结合,形成全流程的回弹防控闭环,让冲压回弹的控制更全面。
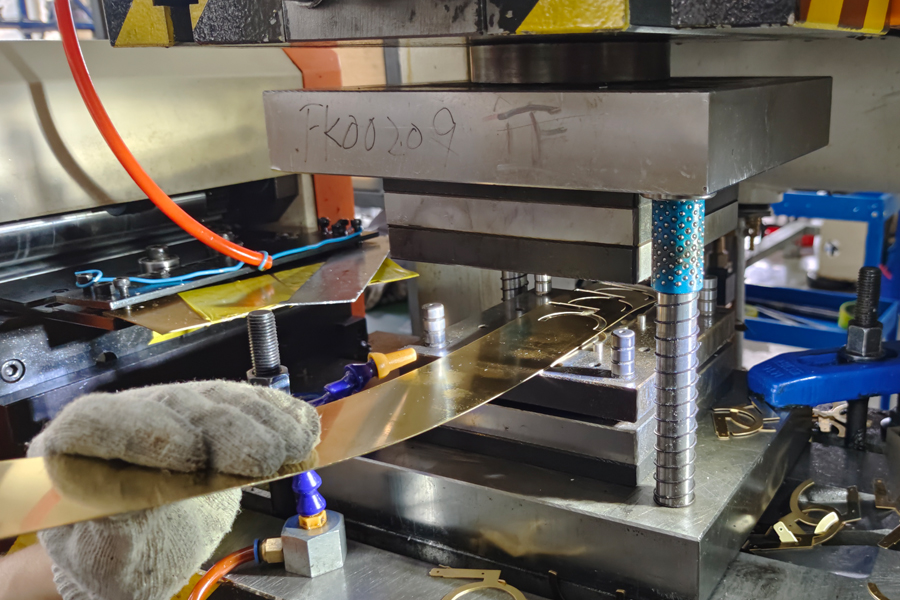
控制冲压回弹并非单一环节的突破,而是工艺、模具、材料多维度协同的结果。从参数校准到模具优化,再到材料适配,每一步都紧扣冲压回弹的控制核心。只有将这些方法落到实处,才能真正攻克冲压回弹难题,为高精度冲压制造筑牢根基,让产品质量与生产效率实现双重跃升。