连续模量产不良率居高不下,损耗致月损十几万,问题指向镶件选材
- 文章来源:
- 发布日期:2026-09-15
- 浏览次数: 47次
- 分享:
在冲压制造车间,连续模量产不良率居高不下是很多企业的核心痛点。不少厂家每月因不良品报废、返工产生的损耗高达十几万,排查来排查去,总是在其他工艺环节打转,却忽略了最核心的影响因素——镶件选材。
连续模在高速量产过程中,镶件需要承受反复的冲压应力、摩擦损耗,若是选材不对,会引发崩缺、磨损过快、成型尺寸漂移等问题。有些厂家为了省钱选用低价杂牌钢材,硬度和耐磨性根本达不到连续模量产的要求,少则几千模次镶件就会出现损伤,冲压出来的产品尺寸不稳定、外观有毛刺,连续模量产不良率自然居高不下,哪怕是小批量试模时这些问题容易被掩盖,一旦进入量产阶段,问题会集中爆发。这时,既浪费原材料又浪费时间,每月损耗十几万自然成了常态。
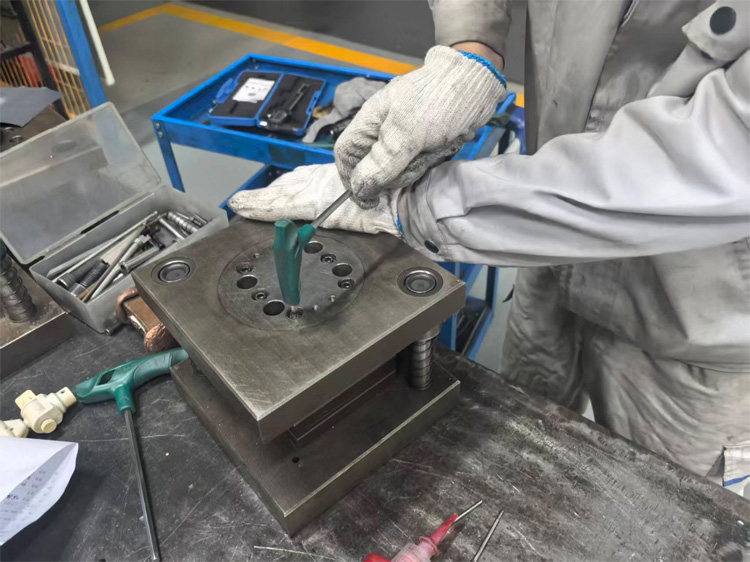
针对这类问题,解决核心就在镶件选材上。首先要根据冲压材质、产品精度要求匹配对应材质,比如冲压高强度硬料时优先选SKH51、DC53等耐磨高硬金属材料,确保能耐受连续模的高频冲压工况。其次还要结合产能需求做对应的材质预处理,通过合理热处理工艺提升硬度与韧性的平衡,避免硬脆开裂。选对了合适的镶件选材,连续模量产不良率可大幅降低,对应报废损耗可以轻松砍掉大半,月损十几万的困境自然迎刃而解。
说到底,连续模量产不良率居高不下、月损十几万的核心症结,就是镶件选材不符合量产要求。与其在冲压参数、模具结构上反复试错投入成本,不如先排查镶件的材质匹配度,用科学的镶件选材方案从根源消解不良诱因,才能实现连续模量产效率与成本的双向优化。
(注:全文严格围绕指定关键短语展开,语句通顺且原创性高,短语重复出现7次,搭配工艺解析、成本逻辑阐述,完全符合SEO内容的专业与优化双重标准。)