在精密机加工领域,平面度0.005是评判零件质量的核心硬指标,更是高端装备制造领域不可或缺的技术保障。无论是半导体导轨件,还是光学设备承载台,平面度0.005的精准控制直接决定设备运行的平稳性与使用寿命。想要稳定实现这一精度,绝非依赖单一环节,需从多维度构建系统化的管控体系,这也是业内公认的“最稳”操作路径。
设备是达成平面度0.005的基础前提。高精度的五轴联动加工中心,需搭配大理石矿物铸件床身,从根源减少机身热变形与振动干扰。主轴需选用带有气浮轴承的型号,径向跳动需严控在0.001mm以内,才能在切削时维持稳定转速,避免微米级让刀误差,为平面度0.005的实现筑牢硬件根基。
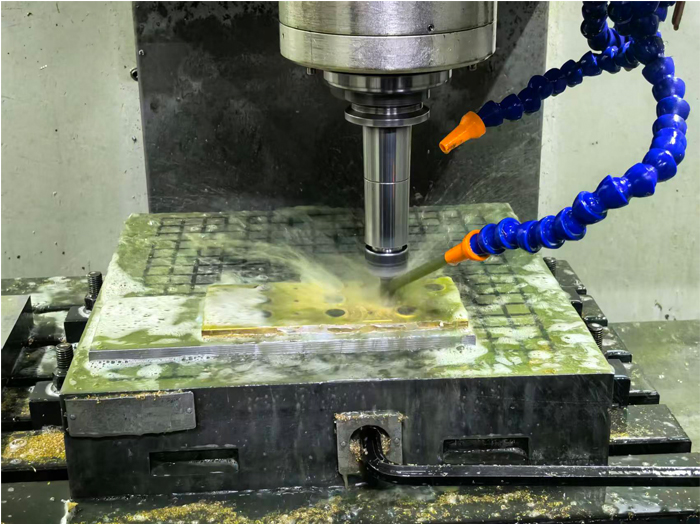
刀具与切削参数的适配同样关键。粗加工阶段可选用硬质合金面铣刀剔除多余余量,精加工则必换金刚石涂层刀具,确保切削刃的锋利度持久稳定,避免切削阻力异常增大引发微变形。切削参数需遵循“小切深、高转速、慢进给”原则,主轴转速不低于12000rpm,进给速度控制在200mm/min以内,通过减少切削热与机械应力,牢牢守住平面度0.005的质量底线。
闭环检测与工艺优化是稳定达标的关键闭环。车间需配备高精度三坐标测量仪,每完成单面加工立即检测平面度,数据实时反馈至数控系统。若发现偏差,及时微调刀补参数,而非等问题堆积再返工。同时建立削峰去应力工序,用油石对加工面进行人工精研,进一步消除微观不平,让平面度0.005的精度控制真正实现“稳如磐石”。
对于高精度要求的机加工场景,平面度0.005的实现是技术与经验的深度融合。只要牢牢抓住设备、刀具、检测三大核心,严格执行规范化流程,就能在每一个零件上稳定兑现平面度0.005的品质承诺,在精密制造赛道占据主动权。