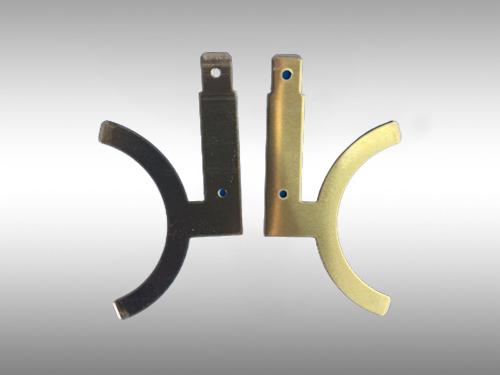
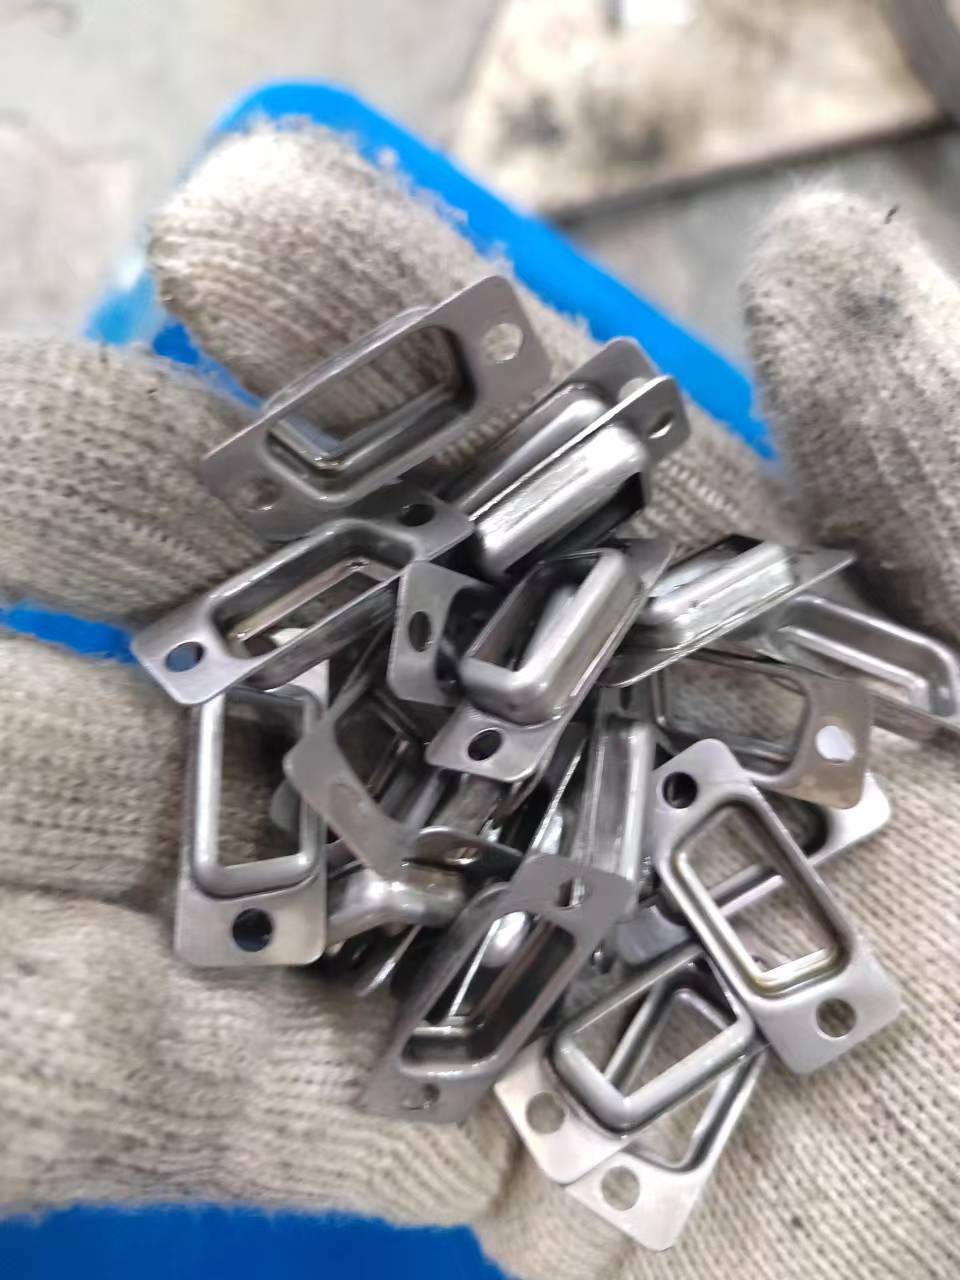
在金属冲压加工领域,薄料冲压翘曲变形一直是困扰众多企业的技术难题。无论是0.1mm的薄板还是更薄的金属箔,一旦出现翘曲变形,不仅影响产品尺寸精度,还会导致后续装配失效,降低整体生产效率。
薄料冲压翘曲变形的根源复杂,材料内部应力释放不均、模具间隙过大或过小、压边力不足等,都可能让薄料在冲压后出现扭曲或波浪状变形。传统解决方式往往依赖后期矫正,不仅耗时费力,还会增加二次加工成本,难以从根本上解决问题。
而高效的工艺改良,能让薄料冲压翘曲变形不再是难题。以某汽车零部件企业为例,其生产0.15mm不锈钢薄料时,因压边力控制不当,产品翘曲率长期高达8%。通过引入自适应压边力装置,结合模具微调优化,成功将薄料冲压翘曲变形率降至0.5%以下,生产效率提升30%。
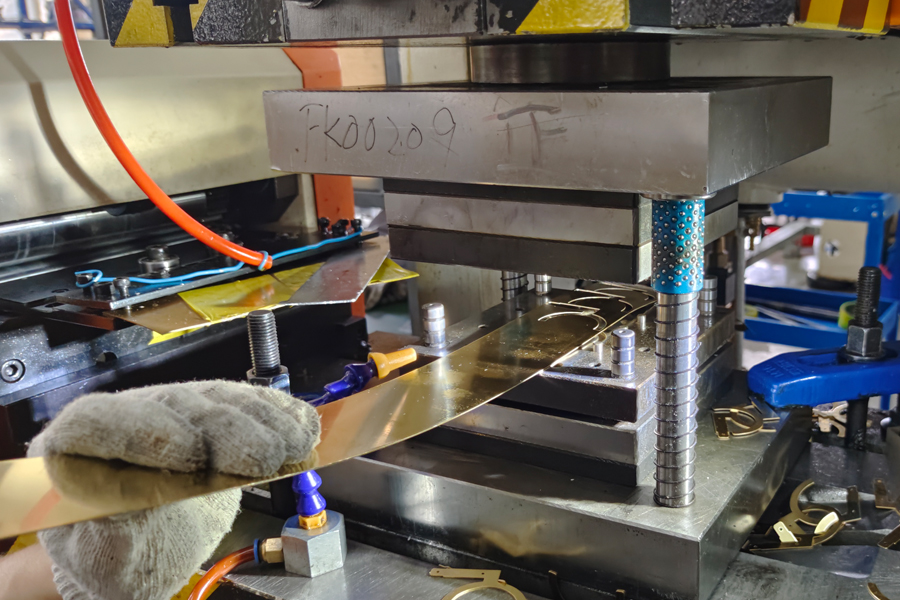
具体而言,这一工艺改良可从三方面入手:精准控制模具间隙,避免因间隙不当导致材料流动不均;优化压边力参数,采用可调节式压边结构,根据材料厚度实时调整压力;对薄料进行预处理,通过退火工艺释放材料内部应力,从源头减少薄料冲压翘曲变形的诱因。
对于追求高精度冲压的企业来说,解决薄料冲压翘曲变形是提升产品合格率的关键。通过针对性的工艺改良,不仅能大幅降低废品率,还能减少返工成本,助力企业在激烈的市场竞争中占据优势。如果你正被薄料冲压翘曲变形困扰,不妨从工艺优化入手,找到属于自己的高效解决方案。