关于机加工表面缺陷的控制面板或机加工零件失效案例中,大多故障源于同一批缺陷类型。建立标准化缺陷图谱,既能提升车间排障效率,也能增强产品市场竞争力。机加工表面缺陷有哪些?常见机加工表面缺陷通常可归类为几何形变、损伤性缺陷及变质层缺陷三大类。
车削与铣削过程中常见的机加工表面缺陷,多由切削参数错配导致。若进给量过大或刀尖圆弧半径过小,加工表面会形成明显的进给波纹。微细划痕则多因切削碎屑二次刮研或切削刃磨损产生。从专业视角分析,此类缺陷会显著降低零件抗疲劳性能,成为应力集中点。
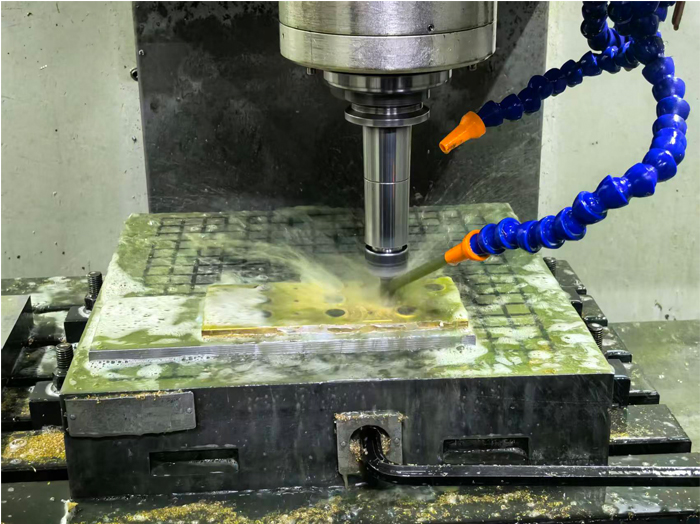
磨削作业更易产生烧伤变色等机加工表面缺陷。磨削热量过大导致局部金相组织转变,会在表层形成难以因应力调整而消除的拉应力残留。这种磨削烧伤会大幅缩短精密零件的疲劳寿命,一旦出现此类缺陷,必须增加研磨工序进行剔除。
模具或装配类零件常遇到磕碰、锈蚀等机加工表面缺陷。现场周转不当极易造成表面挤压坑洼。这类缺陷不仅外观不合格,更会破坏致密的防护层。在生产管控中,明确缺陷判定阈值是降低次品率的关键。
优化加工工艺可有效减少机加工表面缺陷。针对切削划伤,应优先选择锋利的切削刃,并定期清理附着碎屑。为避免磨削热损伤,需合理匹配砂轮硬度与冷却参数。建立全流程检测体系,能高效排查机加工表面缺陷,做到早发现、早干预。
掌握各类机加工表面缺陷的特征与成因,是降低加工次品率、提升零件使用寿命的关键。企业可据此优化排产与质检,从源头精准规避质量隐患。