钛合金因高比强度、耐腐蚀等优势广泛应用于航空、医疗与汽车领域,但其切削加工性极差,常出现刀具磨损快、加工精度低等问题。针对“钛合金难切削”这一痛点,掌握科学的切削参数是实现高效加工的关键。
为何钛合金难切削?主要源于三大特性:一是导热性差,切削热量易堆积在刀具与工件间,加速刀具磨损;二是化学活性高,高温下钛元素易与刀具涂层发生反应,加剧粘刀;三是弹性模量低,切削时工件易回弹,导致切削力增大、精度波动。这些特性使得“钛合金难切削”成为加工领域的普遍难题。
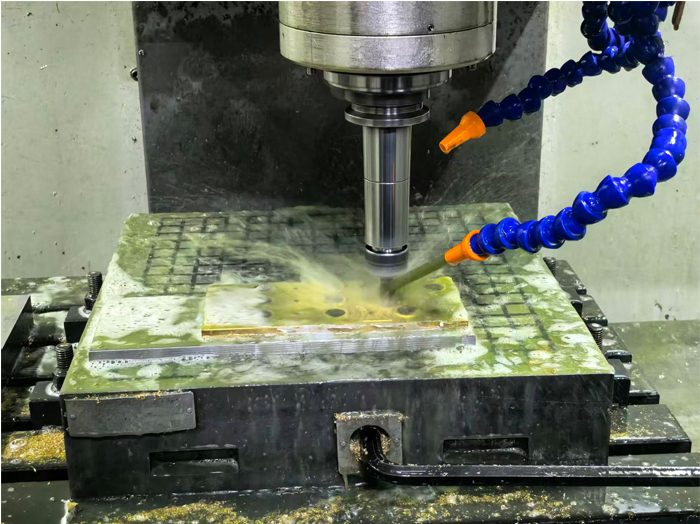
破解“钛合金难切削”的核心,在于优化切削参数,以下是可直接参考的作业模板:
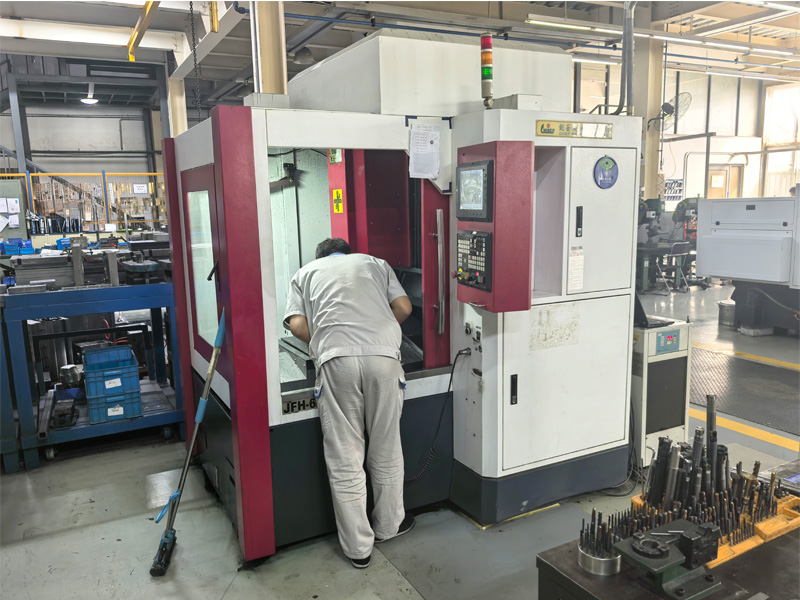
一是主轴转速。针对TC4钛合金,粗加工时建议选用400-600r/min的中等转速,精加工可提升至800-1200r/min,既能避免转速过高导致的热量堆积,又能保证切削效率。
二是进给量。粗加工进给量控制在0.1-0.2mm/r,精加工降至0.02-0.05mm/r,可减少切削力,降低“钛合金难切削”带来的加工风险。
三是切削深度。粗加工单次切削深度不超过1mm,精加工控制在0.1-0.3mm,避免因切削过深加剧刀具损耗,保障加工稳定性。
此外,搭配涂层硬质合金刀具可进一步缓解“钛合金难切削”的问题,刀具前角宜选-5°~-10°,后角控制在8°-12°,增强刀具耐磨性。
综上,围绕“钛合金难切削”的痛点,通过合理搭配主轴转速、进给量、切削深度及刀具选择,可有效提升加工效率与精度,让“切削参数直接抄作业”成为现实,为钛合金加工提供实用解决方案。